En muchas empresas de distribución o fabricación, el embalaje es el último paso antes de la expedición y, con frecuencia, el primero en generar colas cuando hay picos de pedidos. No porque el proceso sea complejo, sino porque nadie lo ha diseñado con la misma atención que el resto de la producción.
El diagnóstico previo: medir antes de mejorar
Antes de cambiar nada, mide el tiempo medio por caja desde que llega vacía hasta que sale precintada y etiquetada. Incluye los tiempos de espera y los recorridos del operario. Con ese número puedes calcular la capacidad real de la línea y compararla con la demanda máxima que necesitas cubrir.
Si no tienes ese número, la mejora será intuitiva y puede que estés optimizando la parte equivocada del proceso.
El puesto de trabajo: altura y alcance
La altura de trabajo correcta para embalaje manual está entre 90 y 100 cm desde el suelo para una persona de altura media. Demasiado bajo obliga a encorvar la espalda. Demasiado alto eleva los hombros. Un puesto bien diseñado reduce la fatiga y aumenta la velocidad sin que el operario se dé cuenta.
El alcance sin moverse debería cubrir todos los materiales que se usan de forma continua: cinta, etiquetas, relleno. Lo que requiere más de dos pasos para alcanzarlo no debería necesitarse más de una vez por ciclo.
Dispensadores y soportes de material
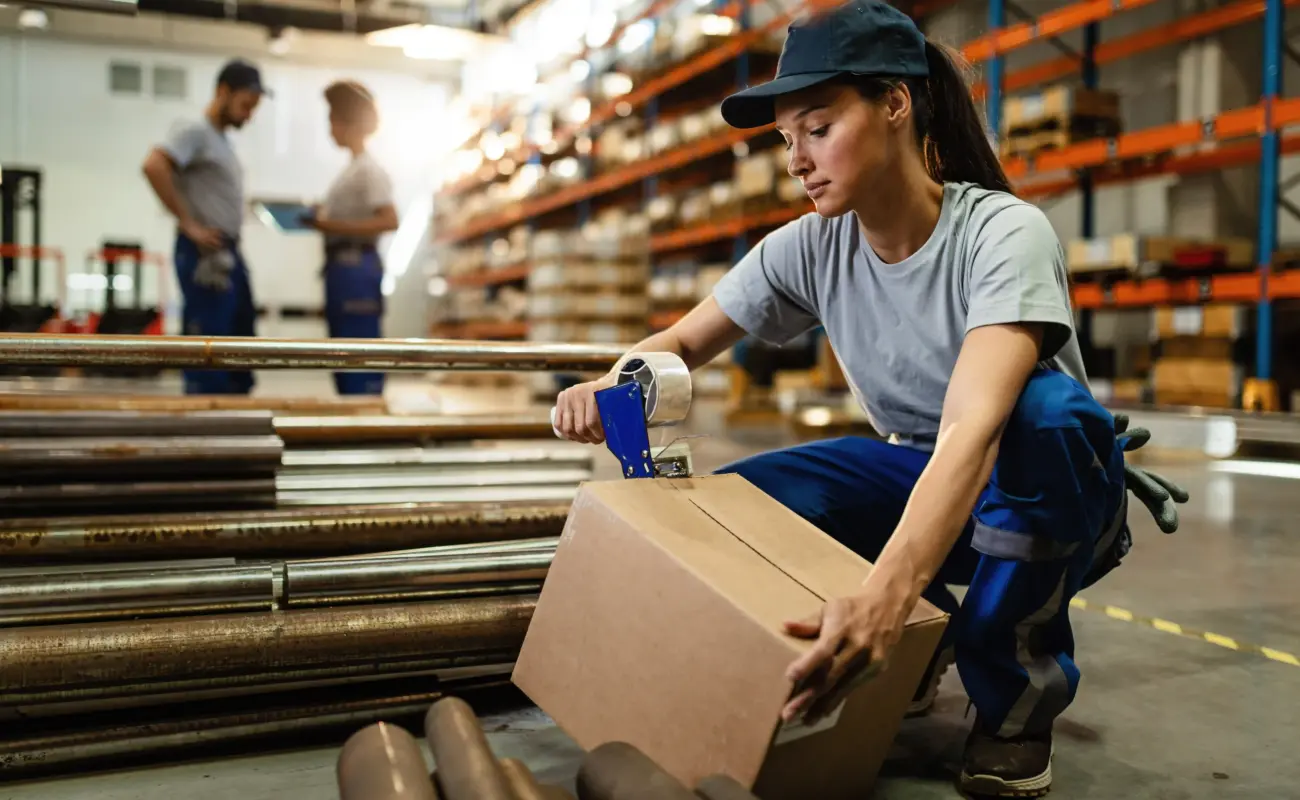
Una precintadora manual bien ajustada y un soporte de rollo bien posicionado reducen el tiempo de precintado de forma notable respecto a manejar el rollo a mano. Lo mismo aplica a los dispensadores de celofán de sobremesa para puestos de preparación de pedidos pequeños.
El material de relleno (papel kraft, burbujas, chips) conviene colocarlo en un dispensador o contenedor cerca del puesto, no en cajas en el suelo que obligan a agacharse cada vez.
Estandarización de formatos de caja
Cada cambio de formato de caja implica un cambio de configuración del puesto y a veces de la precintadora. Si tu proceso usa 8 formatos distintos y podrías trabajar con 4, ahí hay tiempo perdido en cada cambio. La estandarización de formatos es una de las mejoras con mayor impacto y menor inversión.
Etiquetado: el cuello de botella silencioso
En muchas líneas, el precintado es rápido y el etiquetado es lento. Imprimir etiquetas de pedido, despegar el liner, alinear y pegar la etiqueta en la caja puede llevar más tiempo que cerrar la caja. Un dispensador de etiquetas o una impresora-aplicadora semi-automática puede multiplicar la velocidad en este paso.
Si tu volumen no justifica una impresora-aplicadora (normalmente a partir de 300-400 cajas diarias), al menos asegúrate de que la impresora de etiquetas está en el mismo puesto y que las etiquetas se imprimen en el orden correcto para no tener que buscarlas.
La gestión del stock de materiales
Quedarse sin cinta o sin cajas a mitad de turno genera paradas que cuestan más que el material en sí. Un mínimo de stock en el propio puesto (no solo en el almacén) y un sistema sencillo de reposición (visual o por mínimo) evita esas paradas. En líneas de alto volumen, el operario de embalaje no debería tener que ir a buscar material: debería llegar a su puesto.
Ergonomía y rotación
El embalaje manual es una tarea repetitiva. En turnos de más de cuatro horas sin rotación, la productividad cae y los errores aumentan. Si tienes más de un operario, rotar entre puestos cada dos horas mantiene el ritmo y reduce las bajas por lesiones musculoesqueléticas, que en almacén son la primera causa de absentismo.
Cuándo automatizar y cuándo no
La automatización del embalaje tiene sentido cuando el volumen es constante, los formatos de caja son estándar y el cuello de botella está documentado. Para empresas con alta variabilidad de pedidos (muchas referencias distintas, pedidos de pocas unidades), la automatización suele ser menos eficiente de lo que parece en el papel. La flexibilidad del operario bien entrenado es difícil de igualar en ese contexto.